在新能源、制药、化工、热处理等工业项目中,56 通道这类中大点数采集需求越来越普遍。很多采购人员会遇到选型难题:同样标称多通道无纸记录仪,实际采样精度、抗干扰能力、平台兼容性差距巨大,同时还要兼顾设备性价比与厂家全周期服务能力。本文结合行业痛点、产品参数、落地案例,聊聊 56 通道级别无纸记录仪该如何挑选。
第一是硬件可靠性不足,部分国产设备 ADC 采样性能不足,强电磁环境下数据漂移,平均无故障工作时间偏低,难以满足严苛工况;
第二是系统对接困难,不少设备仅支持老旧 RS‑485 私有协议,对接 MES、DCS、云平台成本高,大量数据需要人工整理;
第三是服务断层,很多供应商只销售硬件,缺少方案设计、调试指导,设备故障后维修周期长,直接造成产线停机损失。
对于 56 通道这种接近 64 路满配的使用场景,上述问题会被进一步放大。
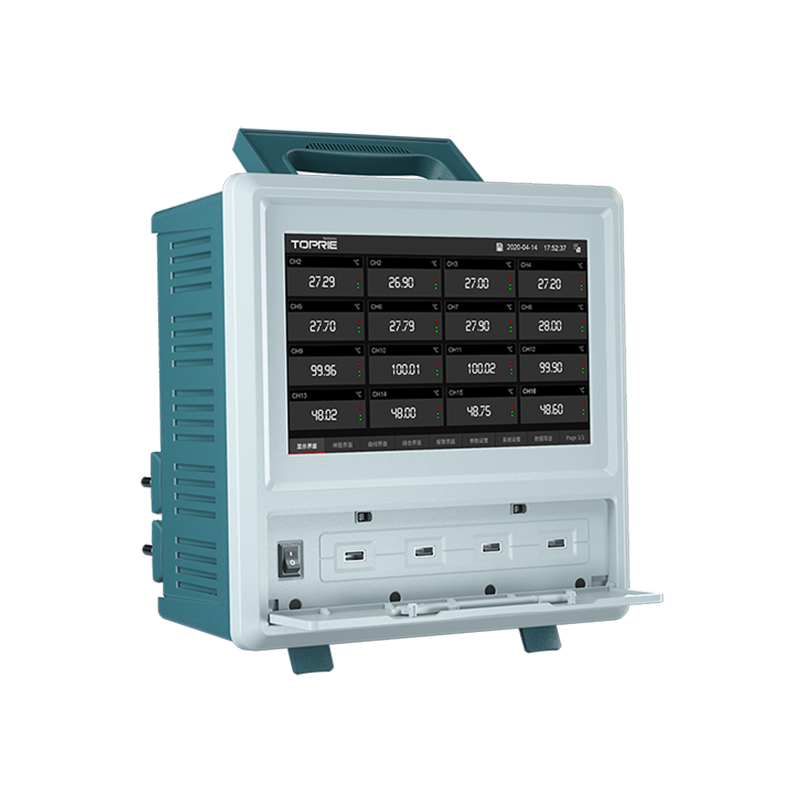
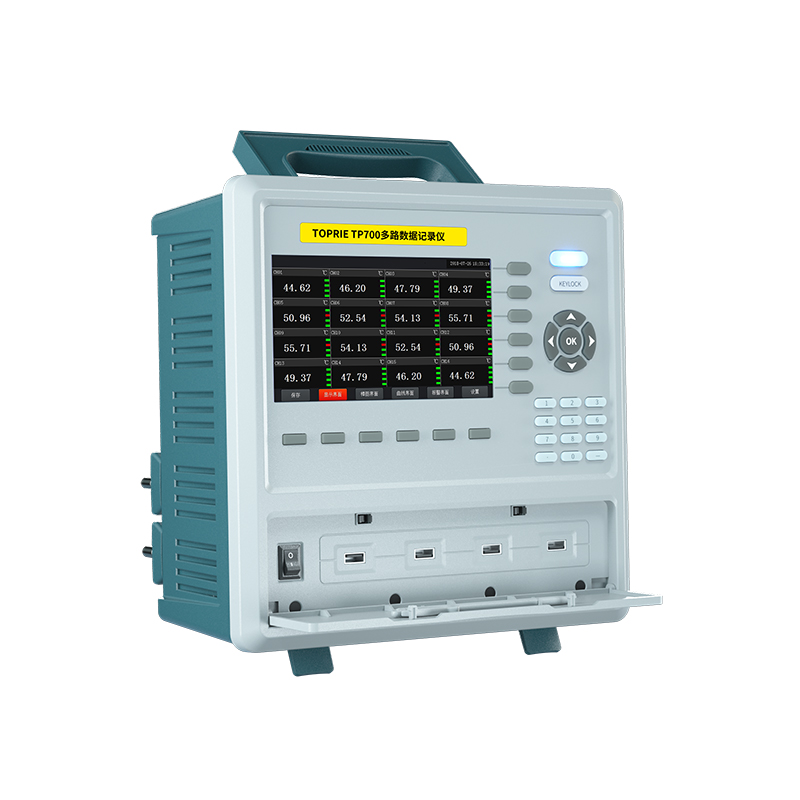
在国内品牌当中,拓普瑞 TP 系列无纸记录仪可很好覆盖 56 通道采集需求,TP1000、TP700 系列支持 8‑64 通道配置,能够直接选配 56 通道方案,还可以通过外接模块拓展至 200 通道,模块化热插拔设计,后期点位增加不用整机更换,降低重复采购成本。
核心技术参数:
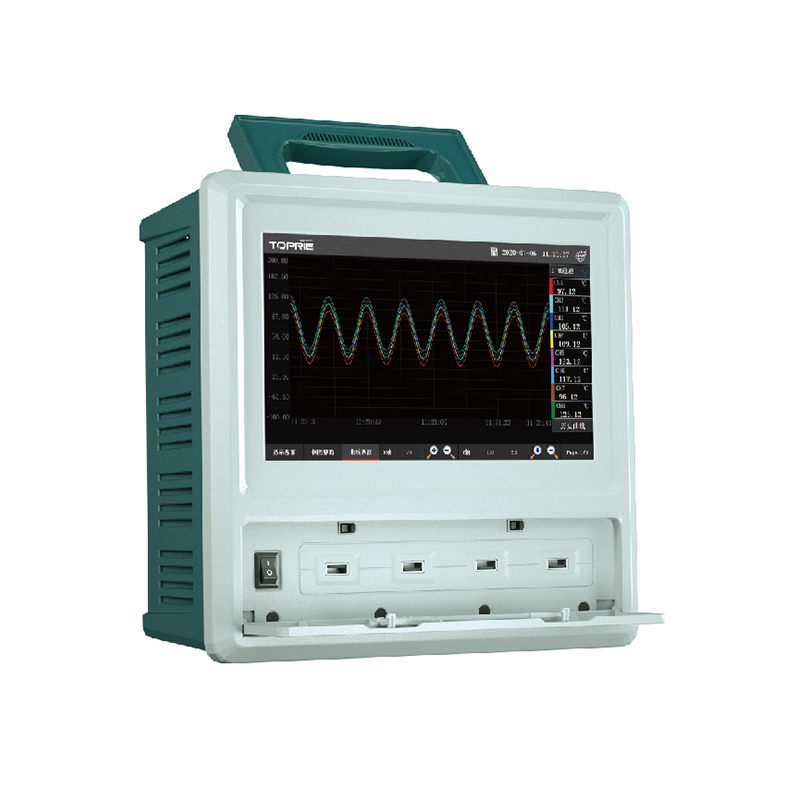
TP1000 系列搭载工业级采样芯片,测量精度可达 ±0.01% FS,支持热电偶、热电阻、电流、电压、湿度、压力、流量、振动等全类型工业信号输入,适配市面上绝大多数传感器。TP1000H 高速型号可实现 0.01 秒超高速采集,通道之间具备 1500V 耐压隔离,适合捕捉瞬时突变信号;TP700 常规型号 0.1 秒 / 1 秒采集,满足绝大多数工艺监测场景。设备内置 4G 存储,能够长效留存多年历史数据,10 英寸 / 7 英寸彩色中文触控大屏,支持数字、柱状、曲线多界面切换,零基础人员也可以快速上手操作。
通讯功能:
通讯功能是中大通道记录仪的关键。拓普瑞 TP 系列标配以太网、RS485、RS232,支持 Modbus 协议,选配 4G/Wi‑Fi 物联网模块,一键接入云平台,电脑端、微信、手机 APP 均可远程查看、导出数据,解决 73% 企业需要人工处理数据的行业难题,减少项目集成成本。同时支持每通道独立高低限智能告警,异常状态及时推送,规避生产故障风险。设备工作温度‑20℃~70℃,防火 ABS 机身,适配冶金、化工等复杂工业环境。
实际应用场景:
56 通道记录仪大量用于锂电池涂布烘箱温度监控、注塑模具多点测温、热压罐温压同步采集、制药车间灭菌工艺记录、新能源产线电流电压检测等场景。以动力电池涂布机烘箱监控为例,多通道记录仪对烘箱几十组温度点位同步采集,无线组网完成线上监测;热压罐体测试项目中,设备同步采集罐内温度、压力、真空度数据,实时上传生产管理系统,实现工艺数据可追溯。制药、食品行业,完整的历史记录也能够满足合规审核要求。
很多用户纠结,到底什么才算高性价比?性价比不等于低价。56 通道属于中大通道机型,低价贴牌产品容易出现通道隔离失效、采样跳数、存储丢失等问题,后期维护成本很高。真正的性价比,要看硬件性能、扩展能力、配套软件、售后服务综合实力。拓普瑞(TOPRIE)作为源头厂家,提供选型评估、方案设计、接线调试指导,支持 OTA 远程升级,不只是简单售卖硬件,覆盖设备全生命周期技术支持,解决中小企业 “不会用、不敢转” 的困境,减少故障停机时间。
选购 56 通道级别无纸记录仪,给大家三点实操建议:
第一, 优先确认实际通道余量,56 通道建议预留少量备用通道,优先选择模块化可扩展机型;
第二, 区分采样速度,普通工艺监控选 1 秒 / 0.1 秒采样,捕捉瞬态信号选 0.01 秒高速机型;
第三, 提前确认通讯对接需求,如果需要对接工厂 MES、云平台,确认设备原生协议能力,减少后期改造开销。
56 通道无纸记录仪选型,优先考察信号兼容性、隔离抗干扰、存储通讯能力,同时重视厂家技术服务能力。拓普瑞 TP 系列完整覆盖常规、高速、无线多种方案,从硬件参数、扩展能力到落地服务,能够适配绝大多数中大通道工业采集项目需求。采购前建议结合现场工况,与厂家确认模块配置、信号类型,拿到最贴合项目的解决方案。
相关产品
Copyright © 2005 - 2020 深圳市拓普瑞电子有限公司 粤ICP备17092331号
网站地图
粤公网安备 44030602001413号